 86-0513-68903288
 13906298796@139.com
En PET-tappningslinje med 24 000 flaskor i timmen lämnar sköljtunneln med ungefär 0,05 ml vatten på varje lock. Över en 40 kvadratmeter stor transportör som fyller på mer än en liter vätska per timme, tillräckligt för att smeta ut en inkjet-datumkod, fastna i en packare och lösa ut en läckagedetektor 40 fot nedströms. Komponenten som rensar den på under 300 millisekunder, utan att någonsin röra produkten, är en luftkniv.
Vad en luftkniv faktiskt gör
En luftkniv är en förseglad kammare med en kontinuerlig bearbetad slits som omvandlar lågtrycksfläktluft till ett tunt ark med hög hastighet och använder det arket för att avlägsna vätska, damm eller skräp från en yta utan kontakt.
Resten är VVS och geometri. En fläkt trycker in luft i kammaren vid lågt statiskt tryck, vanligtvis 2 till 10 kPa på en fläktmatad enhet eller 400 till 550 kPa på en tryckluftsversion. Invändigt bafflar till och med trycket ut så att utgångshastigheten förblir jämn längs spårets hela längd, vilket spelar roll när kniven är 1 200 mm lång och produkten är en 1 200 mm bana. Slotten gör sedan konverteringen. Tvinga samma volym luft genom ett 60 kvadratmillimeter stort gap istället för en 3 000 kvadratmillimeters kanal och luften måste snabba upp, eftersom allt fortfarande måste passera på samma sekund.
Knivar byggs i fasta längder från ca 100 mm upp till 3 m, och i tre grundformer: raka för platt produkt, cirkulära för burkar och flaskor på ett roterande bord, och böjda eller vinklade för konturerade ytor. Lufttillförsel och monteringsavstånd är vanligtvis de enda två variablerna som en köpare fortfarande måste bestämma.
Varför ett tunt ark luft slår ett runt munstycke
Ett tunt ark överträffar en rund jet eftersom tre effekter samverkar: kontinuitet, Coanda-effekten och entrainment.
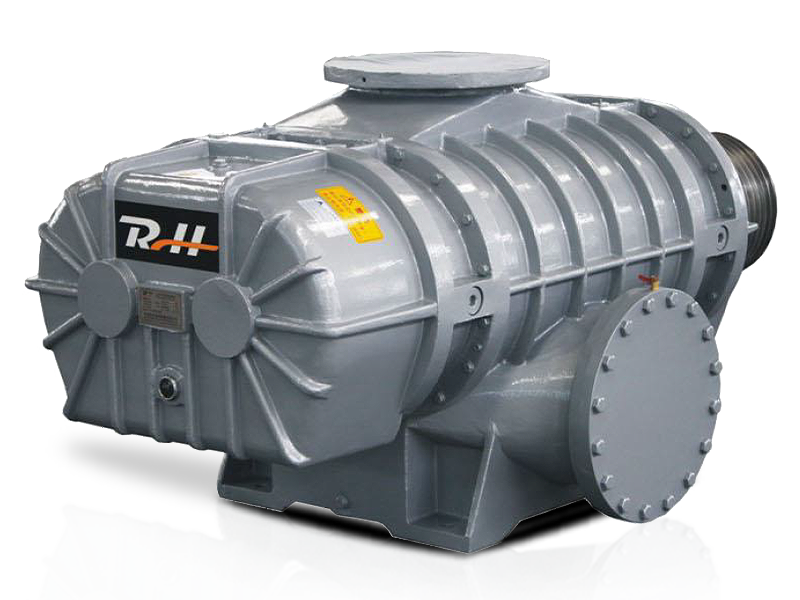
En rotfläkt eller flerstegs centrifugalfläkt fyller kammaren. Trycket är blygsamt och volymen är stor, vilket är den driftpunkt där dessa maskiner fungerar mest effektivt.
Utan inre förvirring hopar sig luften vid inloppsänden och svälter den bortre änden, varför en billigt byggd kniv torkar den ena kanten av en bana och lämnar den andra kanten våt.
Kontinuiteten gör jobbet. Pressa samma volym genom en mycket mindre öppning och hastigheten stiger i proportion. Statiskt tryck byts ut mot hastighet, och hastighet är det som lyfter vatten från en yta.
En rörlig ström av luft tenderar att följa en närliggande yta, så ridån kramar om produkten istället för att studsa av den, sveper vatten mot kanterna på transportören istället för att finfördela det tillbaka på locken.
Det snabba arket drar med sig omgivande stillastående luft. En kniv som matas med 3 kubikmeter per minut kan röra sig 60 till 120 kubikmeter per minut vid ytan, och den extra luften kostar ingenting.
Blåsmatad eller tryckluft: Vilken luftkniv passar
Om en linje går mer än några hundra timmar per år är fläktluft nästan alltid det billigare svaret. Tryckluft vinner bara där det verkligen inte finns plats för att montera en fläkt, eller där kniven avfyras i några sekunder åt gången.
Blåsmatad luftkniv
- Går på 2 till 10 kPa, så luften i sig är billig
- Energi per kubikmeter är vanligtvis 60 till 90 procent lägre än växtluft
- Behöver en dedikerad fläkt, matarrör och vanligtvis en start- eller styrskåp
- Högre vid kniven, så en akustisk kapsling är ofta en del av paketet
- Bästa återbetalningen vid kontinuerlig drift: tappning, konservering, vävtorkning, tvätt av delar
Tryckluftskniv
- Drivs på 400 till 550 kPa växtluft och är omedelbart tillgänglig
- Enklast att installera, utan fläkt, startmotor eller extra golvyta
- Dyrt att köra kontinuerligt eftersom varje minut mäts luft
- Lämplig för intermittent drift, eftermontering och täta maskinramar
- Lättare att hålla tyst eftersom luftmängden är liten
Fläktvalet följer av kniven, inte tvärtom. Luftknivar vill ha volym snarare än tryck, så en maskin med högt flöde och måttligt tryck är den naturliga matchen; den praktiska gränsen mellan en fläkt, en fläkt och en kompressor är värd att se över innan någonting dimensioneras (se hur industriella fläktar skiljer sig från fläktar och kompressorer ).
För långa rader där en kniv måste täcka en bred transportör, håller en högflödesmaskin kammaren full även när filtren laddas upp och omgivningstemperaturen stiger.
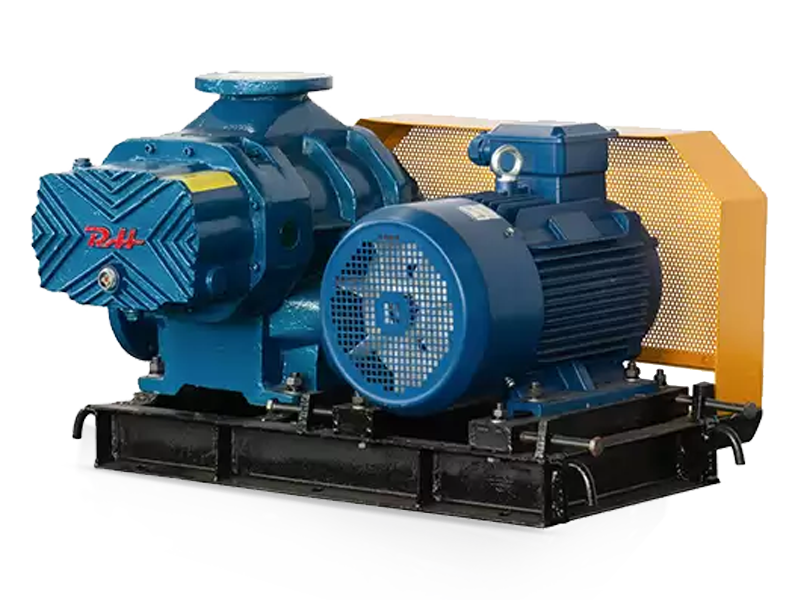
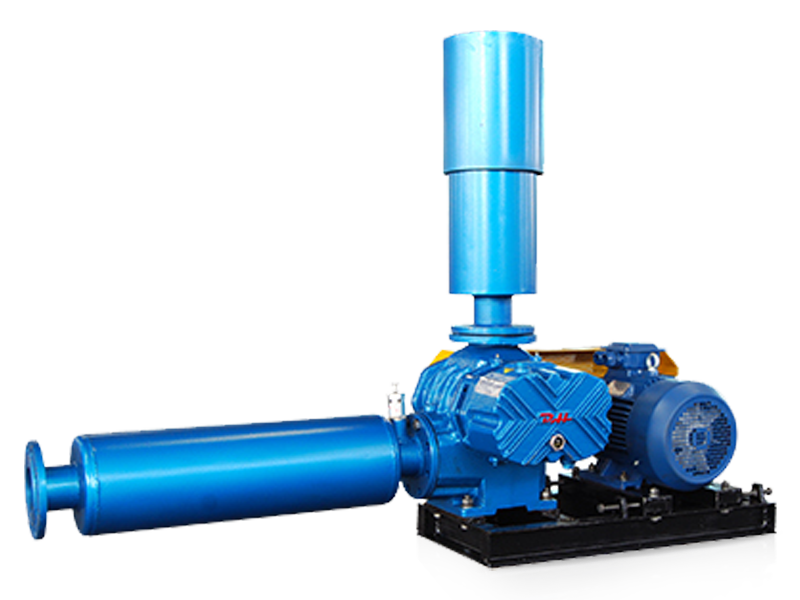
 RH-serien högflödesinlopp flerstegs centrifugalfläkt För breda luftknivslinjer för transportörer bibehåller denna direktkopplade RH-fläkt plenumtrycket över höga flödeskrav utan växellåda. Visa produkt →
Siffrorna som avgör om det kommer att fungera
Fem siffror avgör om en luftkniv kommer att torka din produkt eller bara göra ljud: spårbredd, arkhastighet, statiskt tryck, luftvolym och ljudnivå.
| Spårbredd | 0,05 till 1,0 mm | Ställer in tjockleken och räckvidden för arket. För bred och lakanet är långsamt och mjukt; för smal och den visslar, värms upp och laddar fläkten. |
| Skivans hastighet vid spåret | 90 till 150 m/s | Avgör om vatten och damm faktiskt lämnar ytan. Under ungefär 70 m/s överlever en vattenfilm passet. |
| Statiskt tryck | 2 till 10 kPa fläktmatad; 400 till 550 kPa tryckluft | Styr hur långt arket håller ihop innan turbulens bryter isär gardinen. |
| Luftvolym | 3 till 8 kubikmeter per minut per 300 mm kniv | Ställer in transportörens hastighet som du realistiskt kan köra utan att lämna ränder efter sig. |
| Ljudnivå | 75 till 95 dB(A) vid 1 m | Bestämmer operatörens exponering och om en kapsling måste budgeteras vid sidan av kniven. |
Där luftknivar tjänar sitt behåll
Luftknivar används överallt där en yta måste vara torr, ren eller sval innan nästa steg, och där det inte är möjligt att vidröra produkten.
Buller är den kostnad som fångar köpare. En välbyggd kniv ligger i intervallet 75 till 95 dB(A) på en meter, och det billigaste sättet att hålla sig inom en anläggnings hörselskyddsregel är att omsluta fläkten snarare än att gasa på kniven, eftersom gaspådraget ger tillbaka den prestanda du precis betalat för.
 Roots Blower akustisk kapsling med ventilation och gångjärn En väderbeständig, ventilerad kapsling som sänker Roots-fläktljudet med 15–20 dB(A) samtidigt som det tillåter underhåll utan att strypa luftkniven. Visa produkt →
Installationsmisstag som dödar prestanda
De flesta luftknivsinstallationer som underpresterar misslyckas av mekaniska skäl snarare än pneumatiska, och förlusterna visar sig som minskat luftflöde vid produkten snarare än som en trasig maskin.
Samma problem upprepas över växter, och de kan alla undvikas innan den första bulten dras åt.
- Matarrör dimensionerat på tryck istället för volym, så att plenum svälter längst ut på en lång kniv
- Kniven trycks bort 200 mm eftersom ett skydd eller en sensor var i vägen, vilket tyst avbryter det mesta av det medbringade luftflödet
- Spåret rengörs med en stålborste, borrar läppen och förvandlar ett laminärt ark till ett trasigt
- Inget inloppsfilter på en dammig ledning, så ludd stänger gradvis ett 0,1 mm gap
- Luft tas från ett skär som redan tjänar annan utrustning, så knivens prestanda ändras varje gång en annan maskin cyklar
- Ljud löses genom att strypa kniven istället för att innesluta fläkten, vilket byter ut torkprestanda mot en decibelavläsning
Det är därför ett paketerat arrangemang, där fläkten, startmotorn och reglagen matchas till varandra innan frakt, tar bort de flesta fältvariabler som ett underhållsteam annars skulle behöva jaga.
 R-BOX-paketerad rotfläkt med integrerat styrskåp Ett fabriksanpassat fläkt-, start- och kontrollpaket för luftning och gasleverans, med fjärrövervakning och reducerade fältinstallationsvariabler. Visa produkt →
En leverantör som bygger fläkten, kapslingen och styrskåpet under ett tak kan matcha plenumet till fläktkurvan istället för att tvinga en katalogkniv på vilken maskin som helst som redan är fastskruvad i golvet, och att tillverkningsbakgrunden är viktigare än knivens datablad (se företagsprofil och tillverkningsbakgrund ).
Air Knife Frågor Ingenjörer frågar de flesta
Behöver en luftkniv tryckluft?
Nej. De flesta industriella luftknivar matas av en fläkt vid 2 till 10 kPa, eftersom spåret omvandlar volym till hastighet och inte behöver högt linjetryck för att göra det. Tryckluftsversioner finns för intermittent drift, eftermontering och maskinramar där ingen fläkt kan monteras.
Hur mycket tryck behöver en luftkniv?
Blåsmatade knivar körs vanligtvis på 2 till 10 kPa statiskt tryck och 3 till 8 kubikmeter per minut per 300 mm längd, medan tryckluftsknivar använder 400 till 550 kPa. Skivans hastighet vid skåran, inte tryckmätarens avläsning vid rubriken, är siffran som förutsäger om en yta kommer att bli torr.
Hur långt ska en luftkniv vara från produkten?
Mellan 25 mm och 150 mm för de flesta linjer. Closer är starkare eftersom hastigheten minskar med cirka 10 till 15 procent per 100 mm rörelse, men det riskerar också att komma i kontakt med en produkt som fladdrar, så transportörens stabilitet bestämmer vanligtvis det slutliga gapet.
Kan en luftkniv torka en hel transportör?
Endast om längden och luftflödet stämmer överens med bandets bredd och hastighet. Täckningen är en funktion av knivlängden och den totala volymen, inte av trycket, så en bredare kniv som matas av samma fläkt kommer alltid att ge ett mjukare ark än en smal.