 86-0513-68903288
 13906298796@139.com
En 1,2 m bred luftkniv på en konserveringslinje behöver ungefär 600 CFM vid 2 psi för att ta bort sköljvattnet före datumkodaren. Köp den luften från en anläggningskompressor och du kör en 75 kW maskin för att utföra arbete en 15 kW fläkt kan göra.
Det gapet är anledningen till att fläktdrivna luftknivar har tagit över kontinuerlig avblåsning, torkning och borttagning av skräp. Det är också anledningen till att fläkten förtjänar mer uppmärksamhet än kniven. Kniven ställer in trycket och flödet. Fläkten ställer in energiräkningen, ljudnivån och underhållskalendern för de kommande tio åren.
En fläkt för en luftkniv är en luftkälla med lågt tryck och hög volym som matar in en smal slits eller en borrad öppning för att skapa ett platt luftark med hög hastighet. Typisk drift är 0,7 till 3,5 psi (20 till 100 inH2O) vid knivinloppet och 100 till 4 000 CFM, vilket är tillräckligt för att nå 10 000 till 20 000 fot/min vid utgången.
Varför en fläkt slår tryckluft för avblåsning
En fläktdriven luftkniv är billigare att köra än en tryckluftskniv för nästan alla avblåsningsuppgifter som går mer än några minuter i timmen.
Anledningen är aritmetik. Tryckluft genereras vid 90 till 110 psi och regleras sedan ner till de 1 till 3 psi som kniven faktiskt använder. Varje psi som slängdes var redan betald vid kompressorn. En fläkt genererar luft vid det tryck som kniven behöver, så samma avblåsningsplikt uppfylls med en bråkdel av den installerade hästkraften och en mycket mindre elräkning.
Där de två tillvägagångssätten skiljer sig i praktiken:
Tryckluftskniv
- Ingen separat maskin, kanalisering eller fundament
- Snabbaste rutten för pilotlinjer och intermittent tjänst
- Praktiskt under ungefär 50 CFM kontinuerligt flöde
- Högsta energikostnad per kubikfot levererad luft
- Förstärkarknivar överstiger ofta 90 dB(A) vid användningsstället
Blåsdriven kniv
- Fem till tio gånger mindre energi per CFM vid lågt tryck
- Stadigt, pulslöst flöde över hela knivlängden
- Behöver eget paket, utloppskanaler och kontroller
- Högre kapitalkostnad, men ett förutsägbart serviceintervall
- Kan inneslutas ner till 70-75 dB(A) på 1 m
Tumregel: om en avblåsningspunkt går mer än 2 000 timmar per år och behöver mer än 100 CFM, kommer en fläkt vanligtvis att återbetala sin kapitalkostnad inom 12 till 24 månader på enbart energi.
Tryckluft vinner fortfarande på några få ställen. Maskiner som rör sig mellan stationer, avblåsningspunkter som avfyras i två sekunder per cykel och allt under cirka 50 CFM med jämn efterfrågan. Ovanför den linjen blir en kompressor det dyraste sättet att flytta luft du kan köpa.
Matcha fläkttypen till knivtryck och flöde
Fläkttyp följer av två siffror: det tryck som krävs vid knivinloppet och det totala flödet som kniven kräver.
| Typ av fläkt | Tryck på kniven | Praktiskt flöde | Där det passar |
| Regenerativ (ring) | 2-6 psi | 50-600 CFM | Korta knivar, intermittent drift, lägsta kapitalkostnad |
| Flerstegs centrifugal | 1-4 psi | 200-4 000 CFM | Breda vävar och långa knivar som kräver oljefri utsläpp |
| Roterande lob (rötter) | 2-15 psi | 50-3 000 CFM | Högtrycksknivar, jämnt flöde mot mottryck |
| Luftfjädring turbo | 1-3 psi | 400-5 000 CFM | Kontinuerlig tjänst där energi- och servicekostnad dominerar |
| Oljefri skruv | 5-20 psi | 200-2 000 CFM | Kombinerad tryck- och vakuumbelastning på en maskin |
Dimensionera fläkten för trycket vid kniven plus förlusterna i kanalen. En 20 fots löpning av 2 i slang vid 400 CFM kan förlora 15 till 25 inH2O, vilket är en fjärdedel av en liten fläkts användbara tryck. Långa löpningar, vassa armbågar och underdimensionerade skärbord förvandlar tyst en bra maskin till en genomsnittlig maskin.
För bred, oljefri avblåsning vid högt flöde är en flerstegscentrifugalmaskin med högt flöde vanligtvis den första typen som är värd att prissätta. Den håller trycket över ett brett flödesband, släpper ut luft som inte förorenar mat, film eller belagda ytor, och den tolererar de långa kanalerna som breda luftknivar behöver.
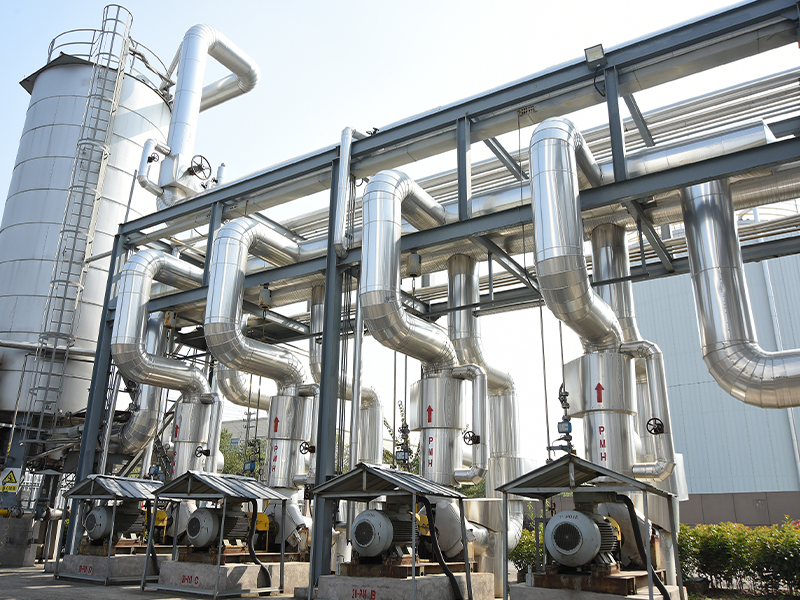
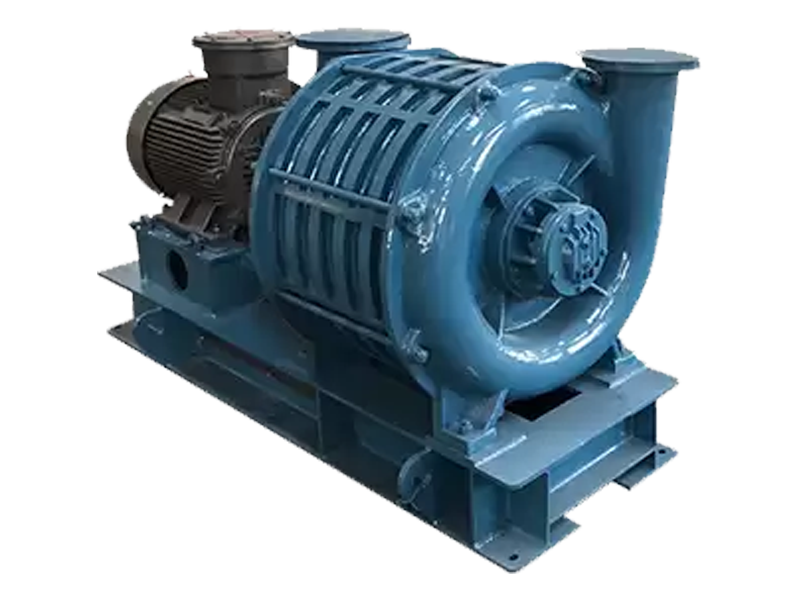 Flerstegs centrifugalfläkt med högt flöde Högflöde flerstegs centrifugalfläkt för oljefri avblåsning över breda flödesområden och långa kanalsträckor; ekonomisk, tyst, med bred tryckkapacitet. Visa produkt →
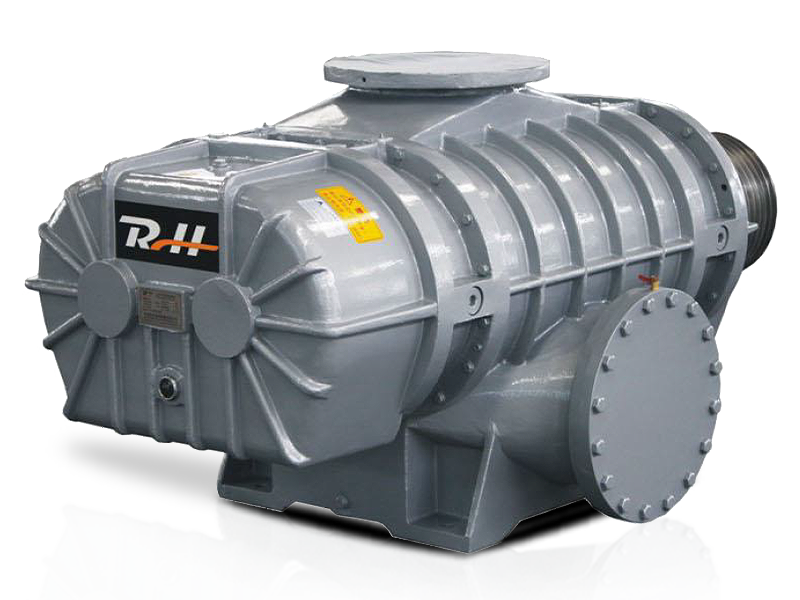
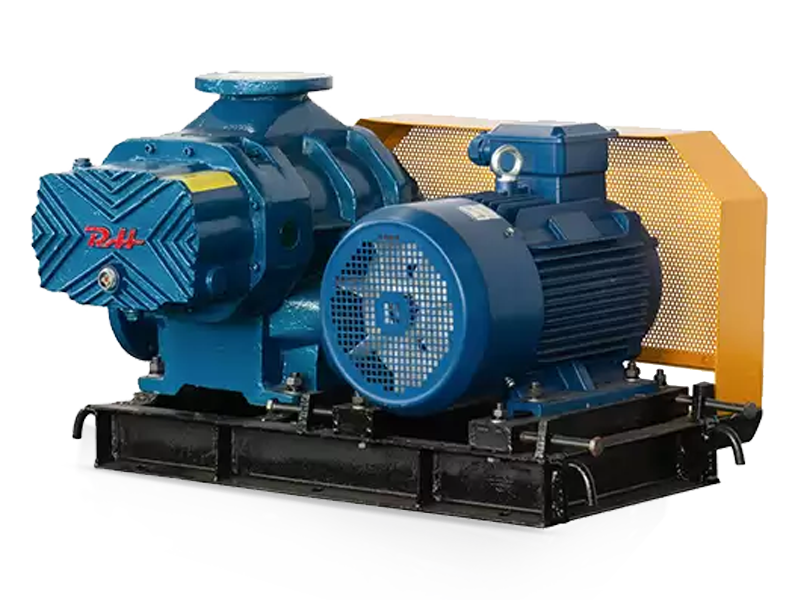
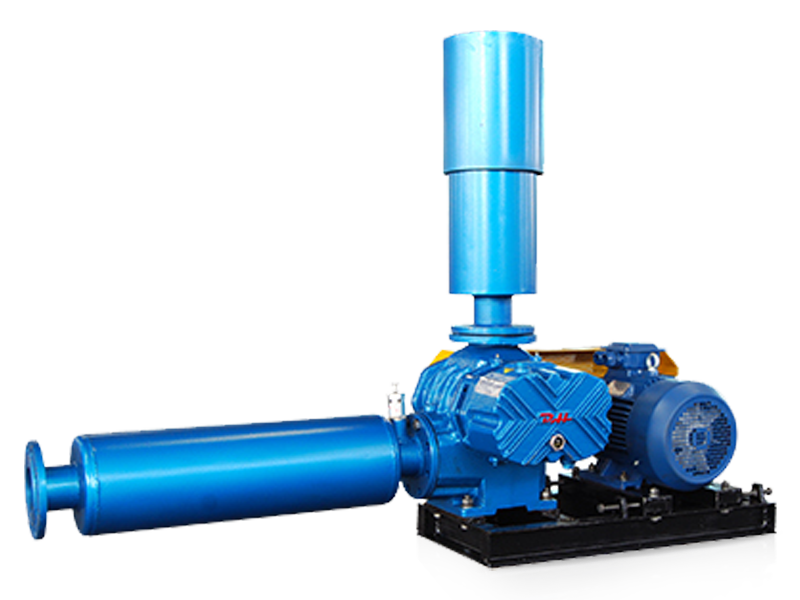
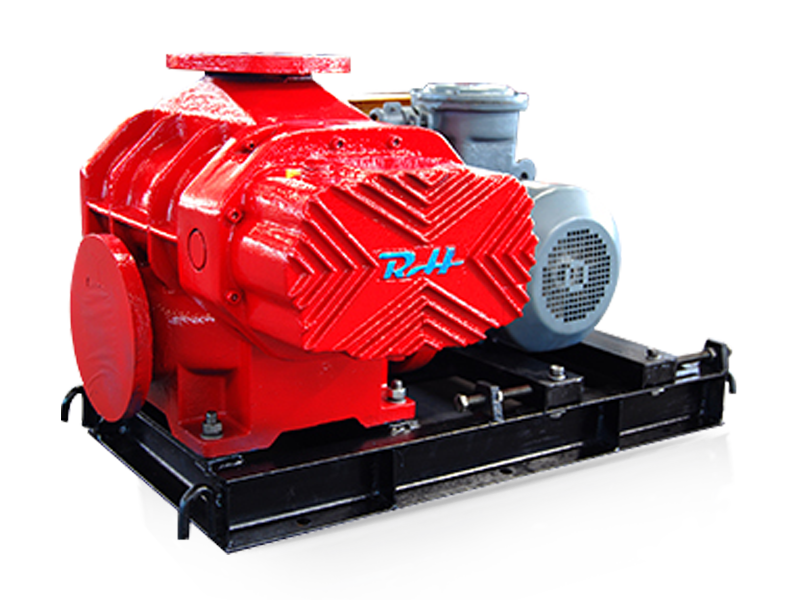
Om kniven sitter i änden av ett långt huvud eller behöver 5 psi eller mer, är en roterande lobmaskin det ärligare valet. Positiv förskjutning håller flödet nästan oavsett systemtryck, till priset av högre ljud och en tyngre underhållsbelastning. För en bredare undersökning av hur dessa familjer används över växter, behåller webbplatsen en körguide för industriella fläkttyper och applikationer .
Dimensionera fläkten och luftvägen tillsammans
Blåsaren, kniven och kanalen måste dimensioneras som ett system, eftersom en kniv som är klassad för 2 psi aldrig kommer att leverera 2 psi i änden av en underdimensionerad slang.
- Börja från kniven. En 12-tums kniv med ett gap på 0,06 i 1,5 psi drar ungefär 55 till 90 CFM. Skala det linjärt med knivlängden och lägg sedan till flödet för varje gren som matas av samma fläkt.
- Lägg till kanalförlusten. Håll utloppshastigheten under cirka 3 500 fot/min och använd den största slangen eller röret som knivinloppet kan acceptera. Varje armbåge, tee och plötslig reduktion kostar press som du redan har betalat för att generera.
- Lägg till en arbetsmarginal. Tio till femton procent täcker ett laddat inloppsfilter, en varm eftermiddag och platshöjd. Dimensionering till det kala beräknade antalet gör kniven svag efter den första operationsmånaden.
- Bestäm hur flödet ska trimmas. En strypventil slösar bort energin du sparat. En frekvensomformare ändrar fläkthastigheten för att matcha produkten, och på en linje som kör flera produkter är det vanligtvis den enskilt största besparingen som finns.
Dellast är den tysta kostnaden. En avblåsningsstation som bara behöver fullt flöde för en produkt eller ett skift kommer att tillbringa större delen av sin livstid på 50 till 70 procent av designflödet, och en maskin med fast hastighet kan inte ge tillbaka den energin. Fråga efter dellasteffektkurvan, inte bara märkpunkten.
Buller, värme och underhållskalendern
En luftkniv är högljudd till sin design, och ett öppet fläktpaket tillför ofta mer ljud än själva kniven, så akustik hör hemma i specifikationen snarare än i eftermarknadskonversationen.
Ett paket utan hölje ligger vanligtvis på 85 till 95 dB(A) på en meter. Kniven tillför en högfrekvent komponent i 2 till 8 kHz-bandet som är svårare att absorbera än lågfrekvent motorljud. Under en växelkurs på 5 dB fördubblas den tillåtna exponeringstiden för varje 5 dB(A) du tar bort.
Att dra ett paket från 95 ner till 85 dB(A) förvandlar en fyratimmars exponeringsgräns till ett helt skift. Det är ett operativt beslut lika mycket som ett säkerhetsmässigt, eftersom en linje som inte kan köra ett helt skift utan rotation är en linje som redan är kortbemannad.
En akustisk kapsling löser det mesta av problemet, förutsatt att den är utformad som en del av luftvägen snarare än att den tappas över maskinen. Paneler behöver tillräckligt med ledig yta för att kyla luft, inloppsfiltret måste vara tillgängligt utan att demontera huset, och utloppskanalen måste isoleras så att panelvibrationer inte blir en ny ljudkälla. En hölje av rätt storlek sänker vanligtvis ett paket till 70 till 75 dB(A) på en meter samtidigt som motortemperaturen hålls inom gränserna.
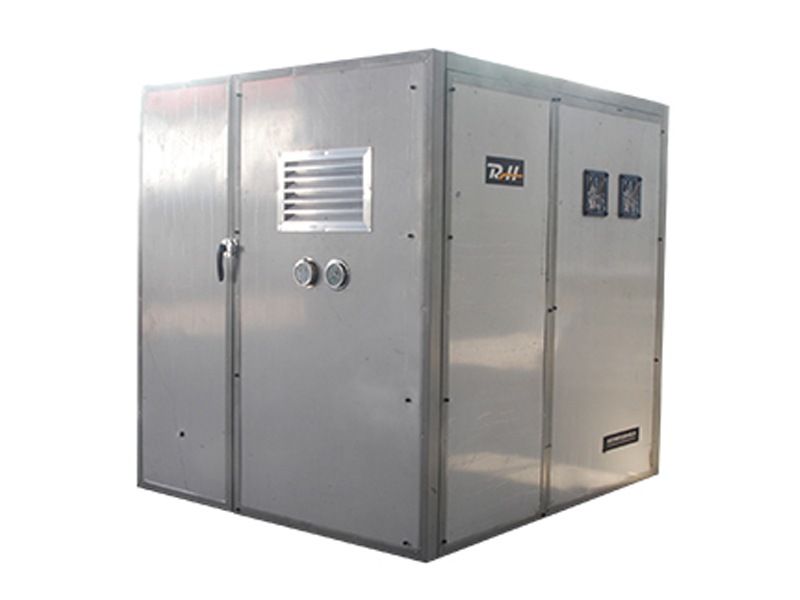 Roots Blower akustisk kapsling för brusreducering Akustisk kapsling för Roots-fläktar, som reducerar buller 15–20 dB(A) med väderbeständig galvaniserad stålkonstruktion, ventilation och gångjärn för underhåll. Visa produkt →
Värme och slitage är de andra långsiktiga kostnaderna. Oljesmorda rotmaskiner och remdrivna enheter behöver ett schemalagt öga på flera artiklar, medan oljefria turbomaskiner byter ut som fungerar för en ren lufttillförsel och elektronisk tillståndsövervakning. Oavsett vilken väg du tar, lägg dessa på underhållsbladet innan idrifttagning:
- Inloppsfilterdifferentialtryck, kontrolleras månadsvis på dammiga platser
- Remspänning och remskivans inriktning på remdrivna paket
- Oljenivå, oljetillstånd och ventilationsväg på smorda enheter
- Lagertemperatur och vibrationstrend, loggas snarare än bevakad
- Utloppstemperatur, som stiger först när ett filter täpps till
Livscykelkostnad: vart pengarna faktiskt tar vägen
Under en tioårig livslängd är energin ungefär 75 till 85 procent av kostnaden för att äga en fläkt till en luftkniv. Kapital, underhåll och stillestånd utgör resten.
Den uppdelningen ändrar hur specifikationer ska skrivas. En maskin som kostar tjugo procent mer men drar femton procent mindre ström är nästan alltid det billigare köpet. Diagrammet nedan visar indikativt relativ energiförbrukning för samma avblåsningsdrift.
En maskin som drar 16 kW där en annan drar 18 kW sparar 2 kW. Över 6 000 drifttimmar som är 12 000 kWh per år, ungefär 1 400 USD för 0,12 USD per kWh, vilket ofta är mer än prisskillnaden mellan de två enheterna.
Effektivitet är bara hälften av argumentet. Luftfjädring och turbofläktar med magnetiska lager tar bort oljesystemet, växlarna och de flesta rutinmässiga förbrukningsvaror, vilket är viktigt på linjer som inte kan stanna för ett lagerbyte.
 Luftfjädring höghastighetscentrifugal turbofläkt Oljefri luftfjädring turbofläkt för kontinuerlig drift; höghastighetscentrifugaldesign eliminerar växellåda och smörjoljesystem, vilket minskar rutinunderhåll. Visa produkt →
Livscykelmatematik gäller bara om leverantören fortfarande stödjer maskinen i årskurs åtta. Det är värt att kontrollera servicedokumentation och reservdelspraxis, inte bara prestandakurvan. En leverantör som t.ex Rongheng, en fläkttillverkare baserad i Nantong , publicerar underhållsregister för återbesök för installerade enheter vid sidan av dess rötter, flerstegs centrifugal-, rotations- och luftfjädringsintervall, vilket är den typ av bevis som talar om för dig om en maskin fortfarande kommer att vara användbar ett decennium från nu.
Vanliga frågor
Vilken storlek fläkt behöver jag för en luftkniv?
Multiplicera knivlängden med flödet per längdenhet vid ditt måltryck, lägg sedan till 10 till 15 procent för kanalförlust och filterbelastning. En 12-tums kniv vid 1,5 psi drar vanligtvis 55 till 90 CFM, så en 48-tums kniv landar vanligtvis någonstans mellan 250 och 400 CFM.
Kan jag köra en luftkniv från en befintlig tryckluftsledning?
Ja, för intermittent drift, små knivar och pilotlinor, där enkelheten med en tryckluftsanslutning uppväger driftskostnaden. För kontinuerlig drift över ungefär 100 CFM är straffavgiften att generera luft vid 100 psi och använda den vid 2 psi tillräckligt stor för att en fläkt vanligtvis betalar sig själv inom två år.
Hur mycket tryck behöver egentligen en fläktdriven luftkniv?
De flesta system är specificerade mellan 0,7 och 3,5 psi vid knivinloppet. Mer tryck betyder inte automatiskt bättre torkning. Över cirka 3 till 4 psi blir strålen turbulent, bullret stiger snabbt och mycket av den extra energin förvandlas till värme och ljud istället för anslagshastighet.
Behöver fläktknivar en frekvensomriktare?
Inte alltid, men en VFD är vanligtvis den billigaste energibesparingen som finns. Det låter fläkten följa produkten snarare än designfallet, och det tar bort behovet av en strypventil som helt enkelt skulle slösa bort det tryck fläkten arbetade för att skapa.
Den praktiska sekvensen är kort. Fixa knivens geometri och trycket den behöver. Lägg till kanalförlusterna. Välj den fläktfamilj som täcker det trycket vid rätt flöde. Kontrollera sedan bullret och servicehistorien innan energihistorien.
Ett luftknivssystem bedöms på torkresultatet, men det betalas på fläkten.